le domande che evitano i fermi linea
Gli errori di progettazione nelle carterature metalliche causano fermi linea, ri-lavorazioni in ufficio tecnico e ritardi di consegna. La co-progettazione anticipa i vincoli di assemblaggio e manutenzione, trasformando il fornitore da esecutore a partner ingegneristico e azzerando le modifiche dell’ultimo minuto in officina.
Un progettista meccanico invia un disegno per una carteratura industriale. Il controllo non si ferma sulle quote o sui materiali. La vera verifica è su cosa potrebbe andare storto in linea produttiva. Se la flangia non è accessibile per la manutenzione, quanto aumenta il tempo di riparazione? Questa è la domanda che separa un fornitore esecutore da un partner di co-progettazione.
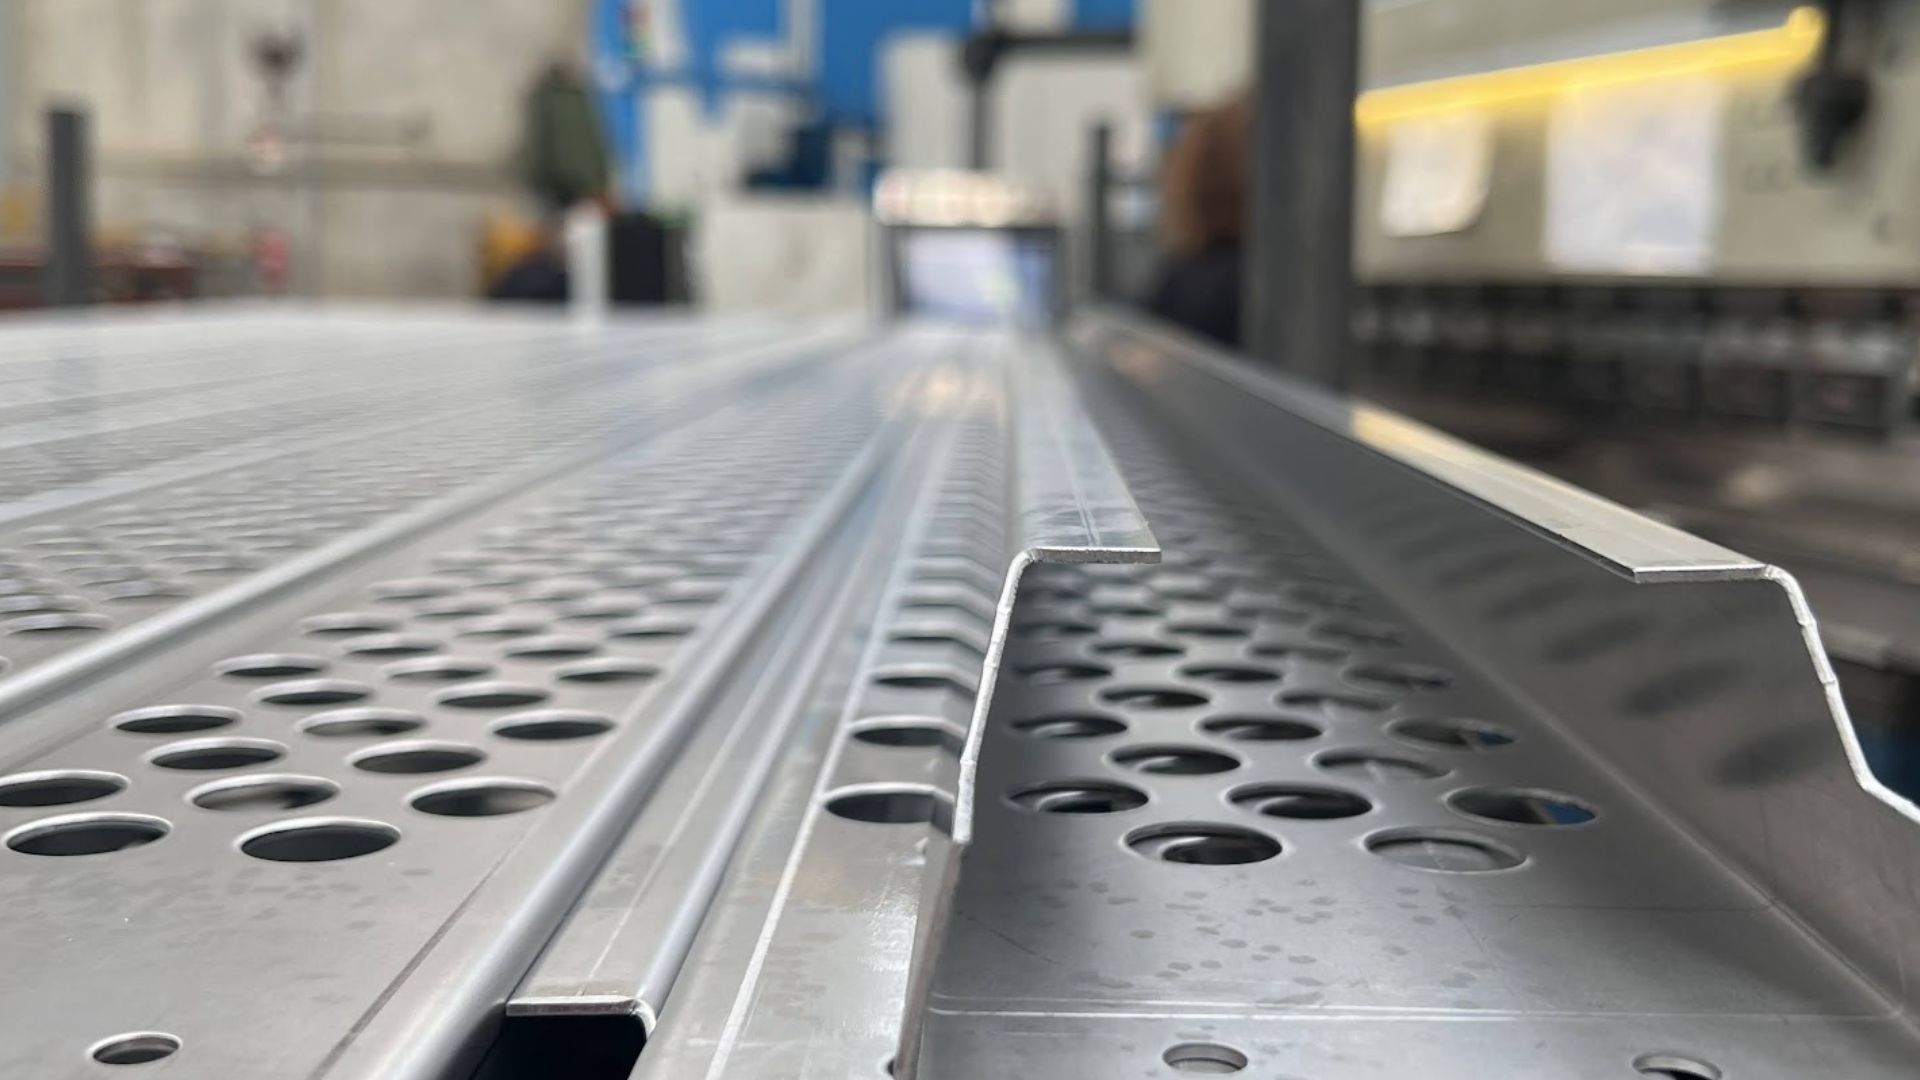
Quali sono gli errori di progettazione più frequenti nelle carterature metalliche?
Gli errori non sono quasi mai dimensionali. Sono funzionali. Le interferenze con i cavi di alimentazione. L’assenza di aperture di ispezione per la manutenzione predittiva. Le tolleranze che bloccano la saldatura robotizzata.
Il disegno è perfetto a video. In officina, il saldatore non riesce a inserire la torcia. Il risultato è la scena archetipica del venerdì pomeriggio: l’ufficio tecnico che deve modificare il CAD in emergenza perché il fornitore esecutore non riesce a produrre il pezzo con le tolleranze richieste. Il disegno diventa non producibile in serie senza ore di setup extra.
Come evitare tolleranze errate nelle carterature per macchinari industriali?
Le tolleranze non si applicano a caso. Una tolleranza stretta su un profilo piegato che non serve all’assemblaggio finale costa tempo macchina e aumenta il tasso di scarto. Chi guarda solo il prezzo del pezzo ignora questo costo.
La co-progettazione applica il Design for Manufacturing (DFM) prima di tagliare il primo foglio. Si analizza il disegno per allineare le tolleranze al processo reale. I dati interni F.lli Tamellin mostrano che la pre-ingegnerizzazione riduce i tempi di setup del 25% e porta il First Pass Yield al 98% su commesse ripetute. I pezzi sono conformi al primo colpo.
Come la scelta del materiale influenza gli errori strutturali nelle carterature?
Scegliere un acciaio più sottile per risparmiare sul peso genera deformazioni in fase di saldatura lamiera sottile. Il risultato è una carteratura che non chiude in fase di assemblaggio. Il cliente paga due volte: una per il pezzo, una per le ore di reparto tecnico necessarie a risolvere il problema.
Il partner di co-progettazione valuta il comportamento del materiale sotto stress termico e meccanico. La scelta del materiale segue la funzione, non il listino del fornitore.
Quali vantaggi offre la co-progettazione con un partner di carpenteria metallica per produttori OEM?
Il vantaggio è misurabile in affidabilità e tempi di consegna. Prendiamo il caso del Cliente Anonimizzato A, settore automotive. Il problema erano i ritardi cronici e i fermi linea causati da un precedente fornitore artigianale. La soluzione Tamellin è stata la co-progettazione del fissaggio. Il risultato: consegne al 99% in data.
La co-progettazione non è una variante stilistica. È la condizione tecnica per operare in contesti dove il taglio laser fibra e la piegatura CNC devono rispondere a tolleranze funzionali. Una carteratura incompleta si paga in termini di costo totale di proprietà (TCO).
| Fase di lavoro | Fornitore esecutore (solo prezzo) | Partner di co-progettazione (DFM) |
|---|---|---|
| Analisi disegno | Nessuna verifica di producibilità | Analisi DFM e vincoli operativi |
| Setup e produzione | Tolleranze non allineate, alti scarti | Setup ridotti del 25%, FPY al 98% |
| Gestione anomalie | Ore ufficio tecnico e fermi linea | Zero ri-lavorazioni in officina |
| Risultato finale | Ritardi e costi occulti non tracciati | Consegne al 99% in data |
Cosa non sappiamo sui costi degli errori di progettazione
Non esistono dati pubblici ISTAT sul costo orario esatto delle correzioni disegni nella carpenteria veneta. I calcoli sulla riduzione dei costi e sui tempi di setup si riferiscono a lotti superiori a 100 pezzi. Sotto questa soglia, la flessibilità artigianale può essere competitiva, ma non scala.
Non pubblichiamo nomi di clienti senza autorizzazione scritta esplicita. I dati sul First Pass Yield e sulle riduzioni dei tempi di setup sono verificati su commesse reali interne, ma il ritorno sull’investimento esatto varia in base all’organizzazione interna di ogni azienda cliente.
FAQ
Come si passa dal prototipo alla produzione industriale senza bloccare la linea?
Il passaggio dal prototipo alla produzione industriale richiede la co-progettazione e la pre-ingegnerizzazione. Anticipare i vincoli di assemblaggio e applicare il DFM riduce i tempi di setup del 25% e porta il First Pass Yield al 98%, azzerando i fermi linea.
Quali competenze tecniche deve avere un fornitore di carpenteria per supportare la co-progettazione?
Un fornitore di carpenteria deve possedere competenze di saldatura robotizzata, taglio laser fibra e piegatura CNC, integrate con capacità di analisi DFM. Deve saper valutare l’impatto delle tolleranze e dei materiali sul ciclo di vita della macchina, agendo come partner ingegneristico e non come semplice esecutore.